


Un anell d'engranatge es pot fer de dues maneres fonamentalment diferents.Forjacomença amb una palanquilla d'acer escalfada que es deforma plàsticament sota pressió; per a anells, generalment en un molí de laminació d'anells que estira la palangana en un anell concèntric sense costures.Càstingcomença amb acer fos abocat en un motlle, on es solidifica en forma d'anell. Ambdues rutes acaben en un engranatge en brut que després es mecanitza i es tracta tèrmicament, però l'estructura interna del metall és completament diferent, i aquesta diferència determina com funciona l'anell sota càrrega, quant dura i quin cost.
Estructura interna: la diferència real
La diferència més important no és visible des de l'exterior. Un anell forjat té aestructura densa i forjadaamb una densitat gairebé total, normalment al voltant del 99,8%, i les forces de compressió de la forja tanquen els petits buits que hi havia a la palangana de partida. El flux de gra metàl·lic és allargat i discorre circumferencial, seguint el contorn de l'anell i la direcció en què es carregaran les dents de l'engranatge. Un anell de fosa es solidifica a partir de metall líquid, de manera que la seva estructura de gra és dendrítica i aleatòria, i pot contenir porositat, cavitats de contracció i inclusions; la densitat sol ser inferior al 98%. Aquests buits interns són on comencen les esquerdes de fatiga. Per a un anell d'engranatge que veu milions de cicles de càrrega, una estructura densa i alineada amb gra és un avantatge directe.
Propietats mecàniques: els números expliquen la història
A causa d'aquesta diferència estructural, els anells d'engranatges forjats i fosos mostren un clar buit en les propietats mecàniques, fins i tot quan es fan del mateix grau d'aliatge. Per a un acer d'aliatge típic com el 42CrMo, un anell forjat després de l'extinció i el tremp assoleix una resistència a la tracció d'aproximadament 950-1100 MPa, un límit elàstic de 600-900 MPa i una resistència a l'impacte de 40-80 J a -40 graus. Un anell d'acer fos de química comparable assoleix uns 800–950 MPa de tracció, un rendiment de 300–450 MPa i un impacte de 10–25 J a la mateixa temperatura. La vida a la fatiga és on la bretxa importa més: els anells forjats solen durar de dues a tres vegades més amb càrrega cíclica, amb límits de fatiga de contacte un 20% més alts i límits de fatiga per flexió entre un 15 i un 30% més que els equivalents de fosa. En el servei de camp, els anells d'engranatge forjats sovint funcionen entre 1,5 i 2 vegades la vida útil dels anells de fosa en la mateixa aplicació.
Mida i geometria: on guanya el càsting
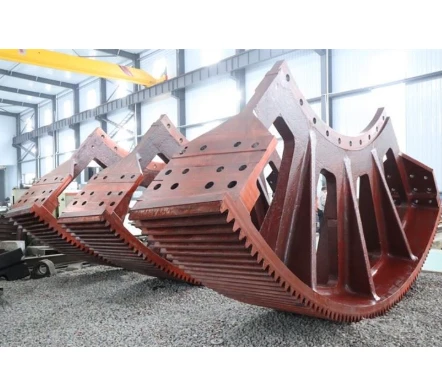
La forja no sempre és la millor opció, i la primera limitació és la mida. Els laminadors d'anell i les premses de forja tenen un límit superior de diàmetre i pes, de manera que els anells d'engranatge molt grans -els engranatges de circumferència que condueixen els forns rotatius, els molins de boles i els assecadors grans, sovint de diversos metres a més de deu metres de diàmetre- simplement no són pràctics de forjar. La fosa no té aquest límit, i els anells molt grans es poden fer d'una sola peça o dinssegmentsque es connecten per al transport i la instal·lació. La fosa també permet una geometria de forma propera a la xarxa, incloses nervadures, bocs i seccions transversals complexes que requeririen un mecanitzat pesat a partir d'una bruta forjada. Per a un engranatge de circumferència de velocitat lenta i gran parell en un forn de ciment, un anell d'acer fos és sovint l'opció econòmica i d'enginyeria.
Cost i temps de lliurament
Els anells forjats són més cars per quilogram de peça acabada. El procés de forja en si requereix eines, premses i equips de laminació d'anell, i la bruta sol tenir un marge de mecanitzat més gran perquè no té una forma gairebé neta: la utilització del material és menor i més hores es dediquen a mecanitzar. Els anells de fosa utilitzen el material de manera més eficient, es poden produir amb menys mecanitzat i, en general, són més econòmics en mides mitjanes i grans, sobretot quan el disseny ja està establert. Els terminis de lliurament segueixen el mateix patró: sovint es pot produir i enviar un anell de fosa més ràpid que un equivalent forjat, especialment per a grans diàmetres on la capacitat de forja es reserva amb molta antelació. La compensació és que el comprador paga més per un anell forjat, però obté una peça més duradora i resistent a la fatiga.
Coincidència d'aplicacions
L'elecció correcta depèn del deure.Anelles d'engranatge forjadeses prefereixen on dominen la fiabilitat i la vida a la fatiga: caixes de canvis de turbines eòliques, traccions de rodes de camions de transport miner, transmissions aeroespacials i de defensa, caixes de canvis d'alta velocitat, màquines eina de precisió i pinyons i anells d'engranatges molt carregats. En aquestes aplicacions, una fallada no planificada és cara i la càrrega és cíclica i sovint d'alta velocitat.Anells d'engranatge fosossón l'opció pràctica per a accionaments molt grans, de velocitat lenta i d'alt parell: engranatges de circumferència en forns rotatius i molins de boles, accionaments grans de molí de sucre, rodes de dragatge i anells giratoris de grues pesades. L'acer fos modern, quan està degudament normalitzat, recuit i temperat i temperat, pot oferir una resistència a la tracció i una resistència a l'impacte que s'aproxima a un anell forjat del mateix grau, però no pot igualar la vida útil a la fatiga i la densitat interna d'una peça forjada correctament.
Tractament tèrmic i control de qualitat
Tots dos processos depenen del tractament tèrmic per assolir les propietats finals, i el control de qualitat és on un bon proveïdor es separa d'un de pobre. Els anells forjats normalment es normalitzen després de la forja, després es temperen i es temperen per aconseguir la duresa i la tenacitat requerides, i molts compradors requereixenproves d'ultrasons (UT) i proves de partícules magnètiques (MT)al 100% de la producció per confirmar que no hi ha defectes interns o superficials. Els anells de fosa requereixen normalització i recuit per refinar el gra de fosa i alleujar l'estrès residual de la solidificació, seguit de trempat i tremp; perquè és més probable que les peces de fosa continguin porositat oculta, la inspecció radiogràfica o ultrasònica és encara més important. Un anell de fosa que salta el tractament tèrmic o la inspecció adequats és una part molt més arriscada del que suggereix la seva fitxa d'especificacions.
Conclusió
No hi ha un guanyador universal: el millor anell d'engranatge és el que coincideix amb l'aplicació. Els anells forjats guanyen en densitat interna, flux de gra, resistència, resistència a l'impacte i, especialment, vida a la fatiga, cosa que els converteix en l'opció adequada per a unitats d'alta velocitat, càrrega intensa i crítiques de fiabilitat on una fallada és costosa. Els anells de fosa guanyen en la mida màxima, la geometria complexa, la utilització de material de forma gairebé neta i el cost, cosa que els converteix en l'opció pràctica per a engranatges de circumferència molt grans i de velocitat lenta en forns, molins i equips de procés pesats. El tractament tèrmic i la inspecció moderns redueixen la bretxa de rendiment, però no l'esborren. La decisió hauria de basar-se en la càrrega, la velocitat, la mida i el cost del temps d'inactivitat, no per quin procés sona més fort en un fulletó de vendes.


